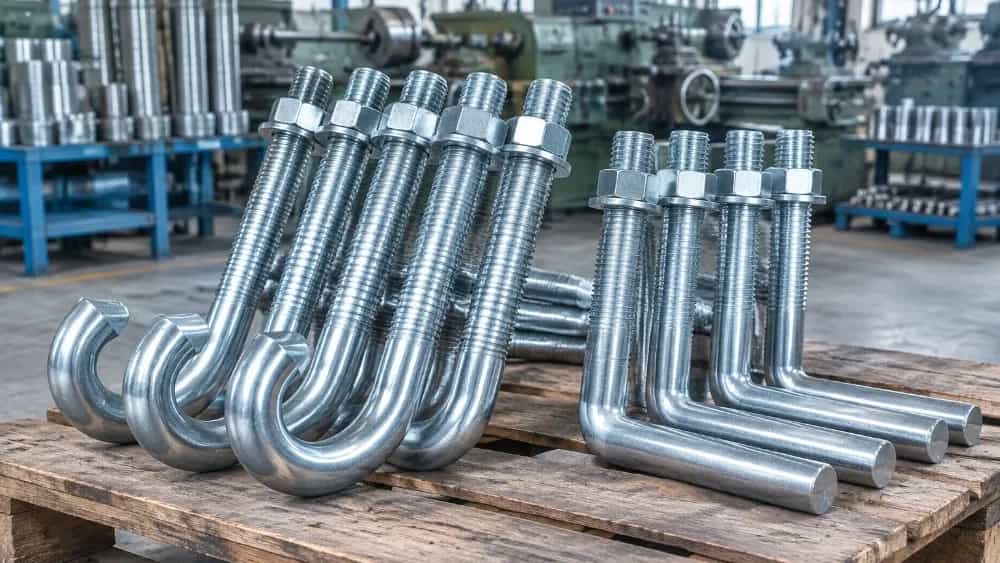
Cıvata tabanı veya yapısal cıvata ankrajı, kolonların ve metal şasi plakalarının çekme ve kesme yükünü beton temel içinde sınırlandırarak doğrudan temele aktaran standart çelik dişli bir inşaat demiridir. Taban plakası uygulamasında bu bağlantının yapısal verimliliği, projenin deprem momentine göre A3 inşaat demiri, A36 kalite gibi uygun bir alaşımın veya MO40 gibi alaşımlı çeliklerin seçilmesini gerektirmektedir. Tahran pazarında bu profillerin mühendislik planlarına göre özel üretim ve tedarikinin merkezi, parçaları tam boyut uyumluluğu ile tedarik eden Oroji Demir Çelik Sanayi Atölyeleri'dir.
Uygulamada, Tahran'daki endüstriyel projelerdeki metal yapılardaki güvensiz oturmaların ve titreşimlerin çoğunun, ankraj kusurlarından ve somun dişlerinin ağızlıklarının kalitesinden kaynaklandığı gözlemlenmiştir. Kolonun temele bağlantısı, teknik spekülasyona veya mantıksız tasarruflara yer bırakmaz; çünkü yapısal olmadığı sürece beton sertleştikten sonra ankraj cıvatasının arızasını veya kırılmasını telafi etmek, temelin tahrip edilmesini veya pahalı reçine ankraj cıvatalarının kimyasal olarak yerleştirilmesini gerektirecektir.
Mühendislik cıvata tabanının teknik özellikleri ve üretim standartları
Cıvata bazlı mühendislik üretimi sadece inşaat demirini kesmek ve başında bir kaburga oluşturmakla sınırlı değildir. Oroji çelik torna ve demir üretim hatlarında standart proses, nominal çap, dişli adımı, kablo demeti uzunluğu ve son büküm açısı hesaplanarak gerçekleştirilir. Üretim cıvataları haritanın gereksinimlerine göre J-Bolt, L-Bolt, dişli çift çubuk veya plaka tiplerinde yapılmaktadır. Bu formların her biri, betonun çekirdeğinde farklı bir mekanik stres etkileşimi modeli oluşturarak parçanın rüzgar ve deprem kuvvetleri altında çekilmesini önler.
Taban çeliğinin kalitesi yapının ömrü açısından belirleyicidir. Ankraj cıvatalarının üretiminde geri dönüştürülmüş inşaat demiri kullanmak veya düşük kaliteli atıkların eritilmesi yapısal bir hatadır. Çekme ve akma metalurjik testlerine göre, 4.000 kg/cm2 akma gerilimine sahip standart A3 sınıfı inşaat demirleri veya CK45 ve ST52 alaşımlı çubuklar, Tahran'da döngüsel yükleme ve kentsel rüzgar kesiciler için gerekli mukavemeti sağlıyor.
Haddeleme ipliği ile yontma ipliği arasındaki operasyonel farklar
Soğuk haddeleme ipliği üretim yönteminde, sertleştirilmiş merdanelerin ağır basıncı ve inşaat demirinin uzunlamasına lifleri kesilmeden çeliğin mumsu şeklinin değiştirilmesi nedeniyle dişler yapılır. Bu yöntem dişin yorulma direncini ufalama yöntemine göre %20 oranında arttırır ve somunun çatı vinçlerinin ağır titreşimleri altında zarar görmesini engeller. Buna karşılık, geleneksel atölyelerde genellikle manuel tornalarla çıkarılan bantlama ipliği, dişin kökünde mikro çatlakların başlangıç noktası olabilecek mikroskobik çizgiler bırakır.
Endüstriyel alanlarda cıvata tabanının kaplanması ve galvanizlenmesi
Temel yüzeyinin altındaki nem ve Tahran toprak sülfatlarının yakınındaki betonun kimyasal reaksiyonları, ankraj cıvatalarının kapatılması ihtiyacını yoğunlaştırıyor. Sıcak Daldırma Galvanizleme, cıvatanın gövde ve taban dişlerinde 50 ila 80 mikron arasında kalınlık oluşturarak bağlantıyı korozyona karşı korur. Sıcak galvanizleme işleminden sonra somunların akışını korumak için dişler özel bir mühendislik toleransıyla işlenir, böylece somun atölyede hamlaç ısısı uygulanmadan veya cıvatanın taşlanması gerekmeden takılabilir.
Tahran'da demir piyasası zorlukları ve malzeme tedarikine ilişkin saha araştırması
Tahran'da metal malzeme alımı, Shadabad demir piyasası ve Mekan demir piyasasında külçe ve inşaat demirinin anlık dalgalanmalarına bağlı. Aracıların çoğu, fabrika sertifikası olmayan ve standart dışı dişlere sahip, bilinmeyen malzemelere sahip, stoğa hazır cıvatalar satıyor. Başkent çevresindeki Shamsabad, Shoorabad ve Abbasabad sanayi siteleri gibi endüstriyel projelerde yaptığımız teknik incelemelere göre, diş uzunluğu farklılığı veya uç bükümdeki zayıflık, temel betonlama işleminin izleme cihazı tarafından defalarca durdurulmasına neden oldu.
Tedarik zincirinde aracıların ortadan kaldırılması ve Ahan Folad Oroji'nin Shadabad sanayi üslerinde doğrudan üretim yapması, tugay ve özel siparişlerin teslimat süresini 48 saatin altına düşürdü. Şablon boyutlarının doğrudan izlenmesi, bir go/go ölçer ile diş aralığı kontrolü ve kalite analiz sayfasıyla teslimat, ağır yapı tasarımcılarının ve operatörlerinin endişelerini çözer.
Cıvata tabanı fiyatını belirleyen faktörler ve maliyet hesaplama formülü
Cıvata tabanının nihai fiyatı, birincil metalin ağırlığına, alaşım türüne, diş açma yöntemine ve koruyucu kaplama türüne göre hesaplanır. Nihai maliyetler tablosunda inşaat demiri atıkları, torna ücretleri ve mekanik bükme işlemleri de değişkenlik göstermektedir. Doğrudan ana üreticiden talep edilerek piyasanın depolama ve komisyonculuk maliyeti düşülerek gerçek atölye ücretine erişim sağlanır.
Atölye sahasındaki cıvata tabanı için kalite kontrol ve montaj ipuçları
Doğru montaj, beton dökümü sırasında hizalama ve aks cıvatalarının bozulmaması için en az 4 mm kalınlığında metal şablonların kullanılmasını gerektirir. Bükülme, açısal yer değiştirme ve diş uzunluğunun betona aşırı veya eksik gömülmesi kolon kurulumunu imkansız hale getirir. Oroji demir ve çeliğinden üretilen cıvatalar, yönetim ekibinin göz hatası yaşamaması için beton seviye hattının hassas bir şekilde işaretlenmesine sahiptir.
Dişin serbest kısmında koruyucu gres kullanılması ve beton dökümünden önce geçici olarak bantlanması, çimento özünün oluklara yapışmasını önler. Standart torkun hidrolik tork ölçerle uygulanması ve her cıvata tabanına iki kilitleme somununun takılması, yükün güvenli bir şekilde tutulmasını sağlar.