پایه بولت یا انکر بولت سازهای، میلگرد رزوهشده فولادی استاندارد است که با مهار درون پی بتنی، بار کششی و برشی ستونها و صفحات شاسی فلزی را مستقیماً به فونداسیون انتقال میدهد. کارایی سازهای این اتصال در اجرای بیسپلیت، نیازمند انتخاب آلیاژ مناسب نظیر میلگرد A3، گرید A36 یا فولادهای آلیاژی نظیر MO40 متناسب با گشتاور لرزهای پروژه است. در بازار تهران، مرکز تولید و تامین سفارشی این مقاطع بر اساس نقشههای اجرایی مهندسی، کارگاههای صنعتی آهن فولاد اوروجی است که قطعات را با انطباق ابعادی دقیق عرضه میکنند.
در عمل مشاهده شده که بخش عمده نشستها و لرزشهای ناایمن سازههای فلزی در پروژههای صنعتی تهران ناشی از نقص در انکرینگ و کیفیت نازل رزوههای مهرهخور است. اتصال ستون به فونداسیون جایی برای حدس و گمان فنی یا صرفهجویی غیرمنطقی باقی نمیگذارد، زیرا جبران شکست یا شکستهشدن بولت مهار پس از گیرش بتن مگر و سازهای، مستلزم تخریب پی یا کاشت شیمیایی پرهزینه انکربولتهای رزینی خواهد بود.
مشخصات فنی و استانداردهای تولید پایه بولت مهندسی
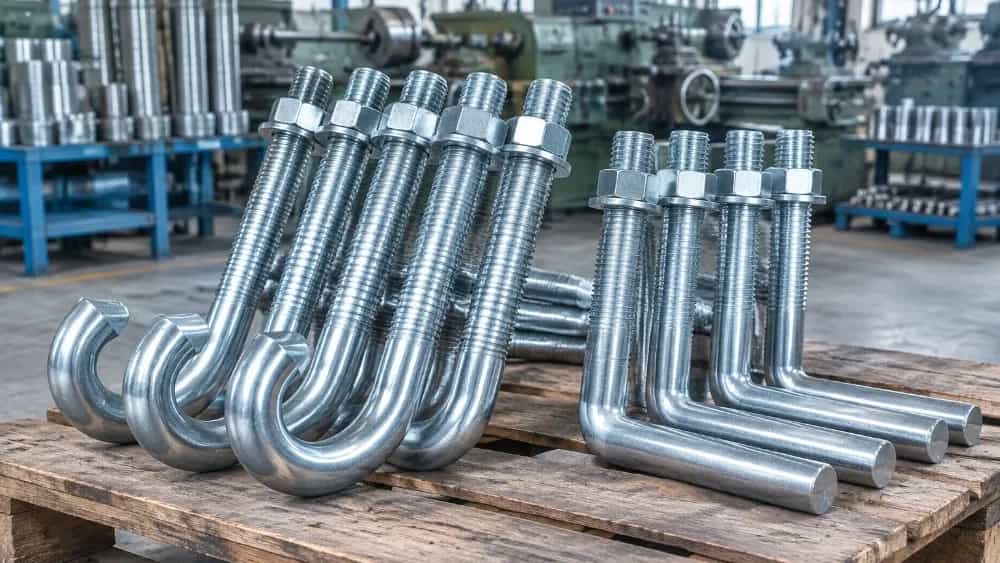
تولید مهندسی پایه بولت صرفاً به بریدن میلگرد و ایجاد دنده روی سر آن محدود نمیشود. فرآیند استاندارد در خطوط تراش و ساخت آهن فولاد اوروجی با محاسبه قطر اسمی، گام دنده، طول مهار و زاویه خم پایانی انجام میگیرد. بولتهای تولیدی بسته به الزامات نقشه در تیپهای عصایی (J-Bolt)، الشکل (L-Bolt)، عصایی دوسر رزوه یا پلیتدار ساخته میشوند. هر یک از این فرمها، الگوی متفاوتی از درگیری تنش مکانیکی با مغز بتن ایجاد میکنند که مانع از بیرون کشیدهشدن قطعه (Pull-out) تحت نیروهای باد و زلزله میشود.
کیفیت فولاد مبنا در طول عمر سازه تعیینکننده است. استفاده از میلگردهای بازیافتی یا ذوب ضایعات نامرغوب در تولید انکربولت، خطایی ساختاری است. بر پایه آزمایشهای متالورژی کشش و تسلیم، میلگردهای استاندارد گرید A3 با تنش تسلیم ۴۰۰۰ کیلوگرم بر سانتیمتر مربع یا میلگردهای آلیاژی CK45 و ST52 استحکام لازم را برای بارگذاریهای سیکلی و بادگیرهای شهری تهران تامین میکنند.
تفاوتهای اجرایی رزوه رولینگ و رزوه برادهبرداری
در روش تولید رزوه رولینگ (Cold Rolling)، دندانهها بر اثر فشار سنگین غلتکهای سختکاریشده و تغییر فرم مومسان فولاد بدون قطع الیاف طولی میلگرد ساخته میشوند. این متد مقاومت به خستگی رزوه را تا ۲۰ درصد در مقایسه با روش برادهبرداری افزایش میدهد و مانع از هرزشدگی مهره تحت ارتعاشات سنگین جرثقیلهای سقفی سوله میگردد. در مقابل، رزوه برادهبرداری که عموماً با ماشین تراش دستی در کارگاههای سنتی پیاده میشود، خطوط میکروسکوپی در ریشه دندانه باقی میگذارد که ممکن است به نقطه شروع ریزترکها تبدیل شود.
پوششدهی و گالوانیزاسیون پایه بولت در مناطق صنعتی
رطوبت زیر سطح پی و واکنشهای شیمیایی بتن در مجاورت سولفاتهای خاک تهران، لزوم پوششدهی انکربولتها را تشدید میکند. آبکاری گالوانیزه گرم (Hot-Dip Galvanizing) ضخامتی بین ۵۰ تا ۸۰ میکرون روی بدنه و رزوههای پایه بولت ایجاد کرده و اتصال را در برابر خوردگی محافظت میکند. برای حفظ روانی گردش مهرهها پس از فرایند گالوانیزه گرم، رزوهها با تلرانس ویژه مهندسی ماشینکاری میشوند تا مهره در محل کارگاه بدون اعمال حرارت مشعل یا سنگزنی روی بولت مستقر شود.
بررسی میدانی چالشهای بازار آهن و تامین متریال در تهران
خرید مصالح فلزی در تهران با نوسانات لحظهای شمش و میلگرد در بازار آهنآلات شادآباد و بازار آهن مکان گره خورده است. بخش عمده واسطهها، بولتهای آماده انباری را با متریالهای ناشناخته بدون سرتیفیکیت کارخانهای و رزوههای غیراستاندارد به فروش میرسانند. طبق بررسیهای فنی ما در پروژههای صنعتی اطراف پایتخت مانند شهرکهای صنعتی شمسآباد، شورآباد و عباسآباد، مغایرت طول رزوه یا ضعف خم انتهایی بارها باعث توقف بتنریزی فونداسیون توسط دستگاه نظارت شده است.
حذف واسطهگری در زنجیره تامین و تولید مستقیم در پایگاههای صنعتی شادآباد توسط آهن فولاد اوروجی، زمان تحویل سفارشات تیپ و اختصاصی را به کمتر از ۴۸ ساعت کاهش داده است. نظارت مستقیم بر ابعاد شابلون، کنترل گام رزوهها با گیج برو/نرو و تحویل با برگه آنالیز کیفی، دغدغه طراحان و مجریان سازههای سنگین را رفع میکند.
فاکتورهای تعیینکننده قیمت پایه بولت و فرمول محاسبه هزینه
قیمت نهایی پایه بولت بر پایه وزن فلز اولیه، نوع آلیاژ، شیوه رزوهکاری و نوع پوشش محافظتی محاسبه میگردد. در جدول هزینههای پایانی، ضایعات پرت میلگرد، اجرت تراش و عملیات خمکاری مکانیکی نیز متغیر هستند. با استعلام مستقیم از تولیدکننده اصلی، هزینه سرشکن انبارداری و دلالی بازار کسر میشود و دسترسی به نرخ واقعی کارگاهی فراهم میآید.
تغییر سایز میلگرد مصرفی از سایزهای متداول مانند میلگرد ۲۰ و ۲۲ به قطرهای سنگین ۳۲، ۳۶ یا ۴۲ میلیمتر، نیازمند ماشینآلات رزوه سنگین با گشتاور بالا است که اثر مستقیم روی تعرفه ماشینکاری میگذارد. به همین سبب، دریافت لیست متره و انطباق آن با طول دندانه مورد نیاز نقشه، گام اولیه در دستیابی به قیمتی رقابتی در تهران به شمار میرود.
کنترل کیفی و نکات نصب پایه بولت در سایت کارگاهی
نصب صحیح نیازمند استفاده از شابلونهای فلزی با ضخامت حداقل ۴ میلیمتر است تا همراستایی و آکس بولتها در حین بتنریزی به هم نخورد. پیچش، جابهجایی زاویهای و مدفون شدن بیش از حد یا ناقص طول رزوه در بتن، نصب ستون را ناممکن میسازد. بولتهای تولیدی در آهن فولاد اوروجی دارای نشانهگذاری دقیق خط تراز بتن هستند تا اکیپ اجرایی خطای چشمی نداشته باشد.
استفاده از گریس محافظتی روی بخش آزاد رزوه و چسبپیچی موقت آن پیش از بتنریزی، مانع از چسبیدن شیره سیمان به شیارها میشود. اعمال گشتاور استاندارد با ترکمتر هیدرولیک و نصب دو مهره قفلکننده روی هر پایه بولت، مهار ایمن باربری را تضمین مینماید.